
الدرفلة على الساخن والدرفلة على البارد هما طريقتان رئيسيتان تستخدمان في معالجة الفولاذ، حيث تظهر كل منهما اختلافات كبيرة في درجة حرارة المعالجة والتقنيات وخصائص المنتج الناتجة في التطبيقات الصناعية.
الدرفلة على الساخن: تعزيز اللدونة والكفاءة:
تتم عملية الدرفلة على الساخن في المقام الأول عند درجات حرارة عالية وتستخدم بشكل شائع لإنتاج الألواح السميكة والفولاذ الهيكلي. تعمل هذه الطريقة على تحسين مرونة المعدن، وتقليل مقاومة التشوه، وتعزيز كفاءة الإنتاج، وخفض التكاليف، وتحسين قابلية التشغيل. ومع ذلك، فإن المنتجات المدرفلة على الساخن-قد تكون ذات أسطح خشنة نسبيًا، ونظرًا للانكماش أثناء عملية التبريد، قد يتم التنازل عن دقة الأبعاد. بالإضافة إلى ذلك، يطرح الدرفلة على الساخن تحديات في التحكم الدقيق في الخواص الميكانيكية للمنتجات وقد يؤدي إلى ضغط الشوائب غير المعدنية-، مما يؤدي إلى ظواهر طبقات يمكن أن تؤثر على أداء الفولاذ.

الدرفلة على البارد: الدقة والأداء الميكانيكي:
غالبًا ما يتم استخدام الدرفلة على البارد، والتي تتم في درجة حرارة الغرفة، كخطوة معالجة لاحقة للمنتجات المدرفلة على الساخن-. تعمل الدرفلة على البارد على تحسين الخواص الميكانيكية للمادة ودقة الأبعاد، مما يؤدي إلى الحصول على أسطح أكثر سلاسة للمنتج. ومع ذلك، يمكن أن يؤدي الدرفلة على البارد إلى تصلب المادة، مما يؤدي إلى انخفاض أداء الختم. علاوة على ذلك، تظهر المنتجات المدرفلة على البارد-قوة وصلابة أعلى مقارنةً بالمنتجات المدرفلة على الساخن-، ولكن بصلابة أقل.
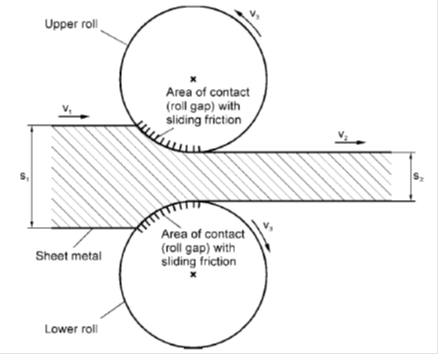
تحليل مقارن
- القابلية للتشكيل والخواص الميكانيكية:
يسهل الدرفلة على الساخن انهيار هيكل الصب، وصقل الحبوب الفولاذية وتحسين خصائصها الميكانيكية. من ناحية أخرى، فإن الدرفلة على البارد تحقق تشوهًا لدنًا كبيرًا في الفولاذ من خلال العمل على البارد، وبالتالي زيادة نقطة الإنتاج. ومع ذلك، فإن الفولاذ الإنشائي المدرفل على البارد-يظهر غالبًا-أشكال المقطع المفتوح، وصلابة التوائية أقل، ومقاومة التوائية أقل.
- الضغوط المتبقية:
تنتج الضغوط المتبقية في الفولاذ المدرفل على الساخن-في المقام الأول عن-التبريد غير المنتظم، بينما في الفولاذ المدرفل على البارد-ترتبط بعملية العمل على البارد. يختلف توزيع الضغوط المتبقية بشكل كبير بين الطريقتين، حيث يظهر الفولاذ المدرفل على الساخن - توزيعًا من النوع الفيلمي - والفولاذ المدرفل على البارد - الذي يُظهر توزيع النوع - المنحني.
- التواء القسم:
يتيح الفولاذ المدرفل على البارد-التواء القسم المحلي، مما يؤدي إلى الاستفادة من قدرة تحمل الحمولة-بعد حدوث التواء. وعلى النقيض من ذلك، لا يسمح الفولاذ المدرفل على الساخن-بالالتواء الموضعي للأجزاء.
في الختام، الدرفلة على الساخن والدرفلة على البارد طريقتان متميزتان لهما خصائصهما الخاصة. يعتمد الاختيار بين هذه الطرق على متطلبات المنتج المحددة وسيناريوهات التطبيق. يوفر الدرفلة على الساخن مرونة محسنة وإنتاجية أعلى وتكاليف أقل ولكنه قد يؤدي إلى أسطح أكثر خشونة وتحديات في التحكم في الخواص الميكانيكية. يوفر الدرفلة على البارد أبعادًا دقيقة، وخصائص ميكانيكية محسنة، وأسطحًا أكثر نعومة ولكن يمكن أن يؤدي إلى تصلب العمل وتقليل المتانة. إن فهم الاختلافات واختيار الطريقة المناسبة يضمن المعالجة المثلى للصلب ويلبي مواصفات المنتج المطلوبة في مختلف القطاعات الصناعية.


